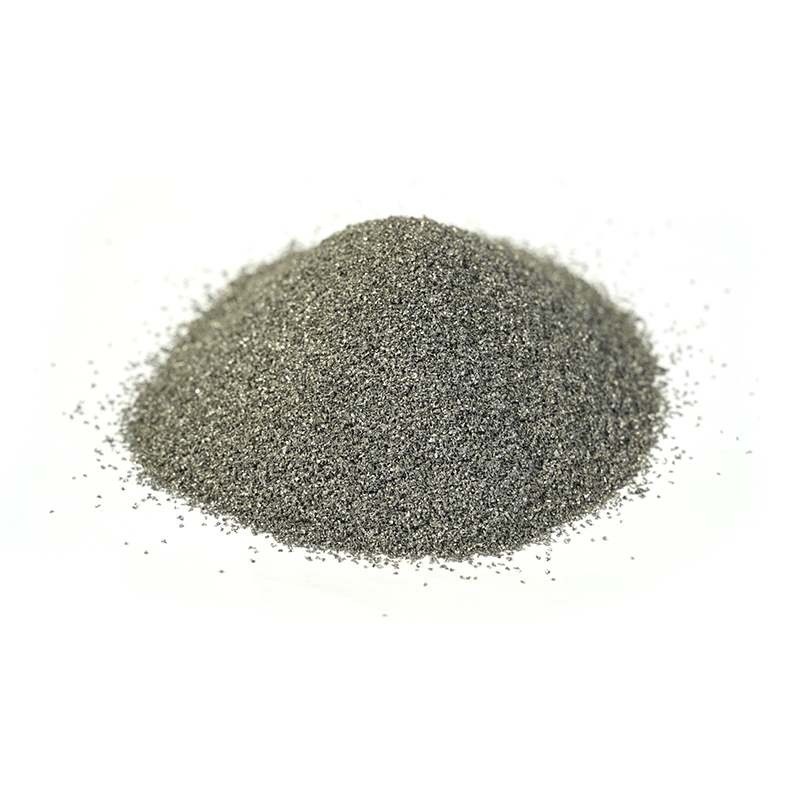

Ang sinumang gumugol ng mga taon na nakatayo sa tabi ng isang powder bed ay magsasabi sa iyo ng parehong bagay: ang makina ay nakakakuha ng pansin, ngunit ang pulbos ang nagpapasya sa kinalabasan. Ang mga additive manufacturing powder ay hindi isang commodity filler — sila ay engineered feedstock, at ang kanilang chemistry, pamamahagi ng laki ng butil, hugis at kalinisan ay naglalakbay sa bawat solong bahagi na iyong binuo. Itama ang mga ito at ang proseso ay magiging predictable. Magkamali sila at gumugugol ka ng mga linggo sa paghabol sa porosity na hindi mo maipaliwanag.
Kami ay gumugol ng mahabang panahon sa paggawa ng mga pulbos na haluang metal at inilalagay ang mga ito upang gumana sa cladding, pagsabog at paggawa ng bahagi ng pagsusuot, kaya ang gabay na ito ay isinulat mula sa sahig ng tindahan kaysa sa brochure. Sinasaklaw nito kung ano ang mga powder na ito, kung paano naiiba ang mga pangunahing pamilya, kung aling mga detalye ang talagang mahalaga, at kung paano itugma ang isang powder sa prosesong iyong pinapatakbo.
Ano ba talaga ang mga additive manufacturing powder
Sa pagmamanupaktura ng additive na nakabatay sa pulbos, ang isang metal na pulbos ay pinagsama-samang patong-patong sa isang solidong bahagi. Ang pagbubuklod ay nangyayari sa iba't ibang paraan depende sa makina: ang isang laser o electron beam ay natutunaw ang bawat layer sa powder bed fusion, ang isang print head ay naglalagay ng binder sa binder jetting bago ang sintering, at ang isang nakatutok na pinagmumulan ng enerhiya ay natutunaw ang pulbos habang ito ay pinapakain sa pamamagitan ng isang nozzle sa nakadirekta na deposition ng enerhiya.
Ito ay nagkakahalaga ng paghihiwalay mula sa maginoo na metalurhiya ng pulbos. Ang press-and-sinter PM ay kinukunsinti ang hindi regular, angular na mga particle dahil ang pulbos ay siksik sa ilalim ng mataas na presyon bago magpainit. Karaniwang hindi magagawa iyon ng mga additive na proseso. Ang pulbos ay kailangang dumaloy, kumalat sa isang manipis, pantay na layer, at patuloy na sumisipsip ng enerhiya mula sa isang layer patungo sa susunod. Iyon ang dahilan kung bakit ang AM feedstock ay halos palaging gas o plasma atomised, spherical, at mahigpit na namarkahan — hinihiling ito ng pisika ng proseso, hindi ang marketing.
Mayroon ding praktikal na overlap na nagkakahalaga ng pag-alam. Ang mga pulbos na ginawa para sa laser cladding at thermal spraying ay malapit na pinsan ng mga pulbos ng printer: parehong ruta ng atomization, parehong metalurhiya, kadalasan ay ibang laki ng hiwa. Ang isang supplier na nakakaunawa sa magkabilang panig ay kadalasang makakapagtipid sa iyo ng maraming pagsubok at pagkakamali.
Ang pangunahing mga pamilya ng pulbos at kung ano ang magaling sa bawat isa
Karamihan sa mga pang-industriya na pulbos ng AM ay nabibilang sa ilang mga pamilya. Ang talahanayan sa ibaba ay isang magaspang na mapa, hindi isang aklat ng panuntunan — sa loob ng bawat pamilya ay may dose-dosenang mga marka, at ang grado ay higit na mahalaga kaysa sa pangalan ng pamilya.
| Pamilya ng pulbos | Mga tipikal na lakas | Kung saan ito ay karaniwang ginagamit |
|---|---|---|
| Nakabatay sa bakal | Cost-effective, magandang tigas, madaling i-post-process | Pangkalahatang bahagi ng makina, tooling, cladding ng mga bahagi ng bakal |
| Nakabatay sa nikel | paglaban sa kaagnasan, katigasan, magandang pag-uugali sa mataas na temperatura | Mga kagamitan sa kemikal at proseso, aerospace-katabing bahagi, cladding |
| Nakabatay sa nikel superalloy | Ang lakas ay napanatili sa mataas na temperatura, paglaban sa oksihenasyon | Mga bahagi ng hot-section, hardware ng furnace, kagamitan sa enerhiya |
| Nakabatay sa kobalt | Magsuot ng resistensya, mainit na tigas, nakakapangilabot na pagtutol | Mga upuan sa balbula, mga turnilyo, mga bahagi ng bomba, hardfacing at cladding |
| Nakabatay sa tanso | Thermal at electrical conductivity | Mga heat sink, induction component, conductive insert |
| Carbide composite | Napakataas na tigas, napakahusay na nakasasakit na buhay ng pagsusuot | Mga tool sa paggupit at pagmimina, pagsusuot ng mga plato, mga patong na patong |
| Ceramic at oxide | Thermal barrier, pagkakabukod, chemical inertness | Plasma-sprayed coatings, mataas na temperatura na ibabaw |
Ang mga haluang metal na nakabatay sa kobalt ay nararapat sa espesyal na pagbanggit dahil ang mga ito ang workhorse ng proteksyon sa pagsusuot. Kung saan ang isang bahagi ay kuskusin, dumudulas o nakakakita ng mainit na nakasasakit na contact, ang isang cobalt grade ay kadalasang nangunguna sa mas mahirap ngunit mas malutong na mga alternatibo. Pinapanatili namin ang isang malawak na hanay ng mga pulbos na ito dahil ang parehong materyal ay nagsisilbi sa isang printer at isang welding torch.
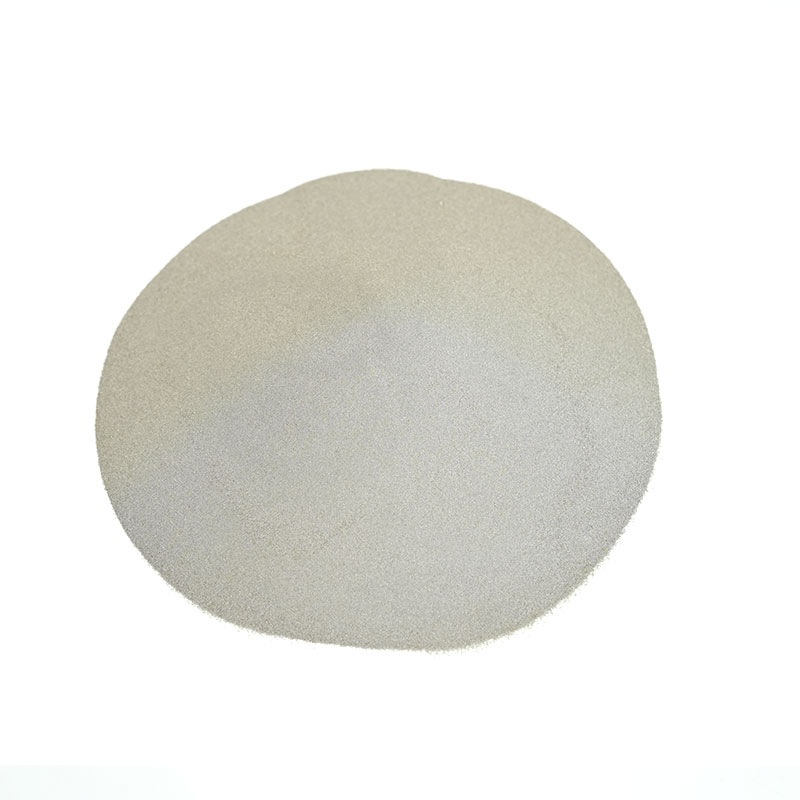 Cobalt-Based Alloy Powders para sa Wear at High-Temperature na Serbisyo Mag-browse ng mga marka ng SD-Co na sumasaklaw sa 28–53 HRC para sa mga valve, dies, rotor at wear overlay; ihambing ang chemistry at particle cut bago tasahin ang pisikal na pag-uugali. Tingnan ang Produkto →
Laki ng butil, hugis at mga detalyeng mahalaga
Ang dalawang pulbos ay maaaring magdala ng magkatulad na mga sertipiko ng kimika at kumilos nang ganap na naiiba sa makina. Karaniwang makikita ang pagkakaiba sa mga pisikal na katangian, at ito ang mga una naming tinatalakay sa sinumang bagong customer.
Pagbabasa ng isang detalye ng pulbos
- Pamamahagi ng laki ng butil: kailangang tumugma ang hiwa sa kapal ng layer at sa makina. Ang isang 15–45 µm cut ay nababagay sa mga fine powder bed system; Ang 45–105 µm ay mas karaniwan para sa nakadirekta na deposition ng enerhiya at paggana ng electron beam.
- Sphericity at texture sa ibabaw: bilog, makinis na mga particle na kumakalat nang pantay-pantay at dumadaloy nang maayos. Ang mga satellite at hindi regular na mga fragment ay nagdudulot ng streaking at hindi pare-parehong pagkatunaw.
- Daloy ng daloy at maliwanag na density: ang mga ito ay nagsasabi sa iyo kung paano kikilos ang pulbos sa hopper at sa recoater, hindi lamang sa isang datasheet.
- Oxygen at nitrogen content: ang nag-iisang pinakakaraniwang nakatagong sanhi ng mahinang ductility at mga depekto sa weld.
- Porosity sa loob ng mga particle: ang mga panloob na void ay maaaring makaligtas sa pagkatunaw at lumitaw sa ibang pagkakataon bilang gas porosity sa bahagi.
- Halumigmig at kontaminasyon: lalo na mahalaga sa mga hygroscopic na grado at pagkatapos ng mahabang imbakan.
Kung gusto mong palalimin kung paano naaapektuhan ng distribution curve ang tunay na pag-uugali ng build, ang aming tala sa particle size distribution lumalakad sa mga praktikal na kahihinatnan.
Paano ginawa ang pulbos
Halos bawat AM-grade metal powder ay nagsisimula sa pagkatunaw. Gas atomization break na natutunaw sa mga droplet na may mataas na presyon ng inert gas at pinatitibay ang mga ito sa malapit-spherical particle — ang pinakakaraniwang ruta para sa nickel, cobalt at iron grades. Ang atomization ng tubig ay mas mura at mas mabilis ngunit gumagawa ng mga hindi regular na hugis, kaya ito ay pangunahing ginagamit para sa press-and-sinter at ilang mga cladding application. Ang plasma atomization at centrifugal atomization ay gumagawa ng mataas na spherical, low-satellite powder, kaya naman nangingibabaw ang mga ito sa mas hinihinging titanium at superalloy na mga merkado.
Ang hakbang ng atomization ay kalahati lamang ng kuwento. Ang pagsasala, pag-uuri, paghahalo, at pag-iimpake ay tumutukoy kung ang detalyeng natatanggap mo ay tumutugma sa detalye na iyong iniutos. Sa sarili naming planta, ang pulbos ay ginawa mula sa hilaw na natunaw hanggang sa natapos, nasala na produkto, na siyang tanging paraan upang panatilihing kontrolado ang oxygen pickup at cross-batch variation.
Pagtutugma ng pulbos sa iyong proseso
Walang pangkalahatang "pinakamahusay" na pulbos — tanging ang pinakamahusay na akma para sa isang proseso, isang geometry at isang target ng gastos. Gusto ng powder bed fusion ng fine, free-flowing cuts at mababang oxygen. Ang nakadirekta na deposition ng enerhiya ay mas mapagparaya sa laki ngunit sensitibo sa pagkakapare-pareho ng feed. Ang laser cladding ay nakaupo sa isang lugar sa pagitan at kadalasang pinakamahusay na gumagana sa isang mas magaspang, mahigpit na kinokontrol na hiwa upang ang natutunaw na pool ay manatiling stable sa bilis.
Nakakatulong din na isipin kung ano ang mangyayari pagkatapos ng build. Ang isang grado na maganda sa makina ay maaaring isang hindi magandang pagpipilian para sa isang bahagi na pulido, at ang isang grado na may mahusay na wear resistance ay maaaring mahirap tapusin. Ang pagpapasya sa ruta ng post-processing nang maaga ay kadalasang nagpapaliit sa pagpili ng pulbos sa dalawa o tatlong kandidato.
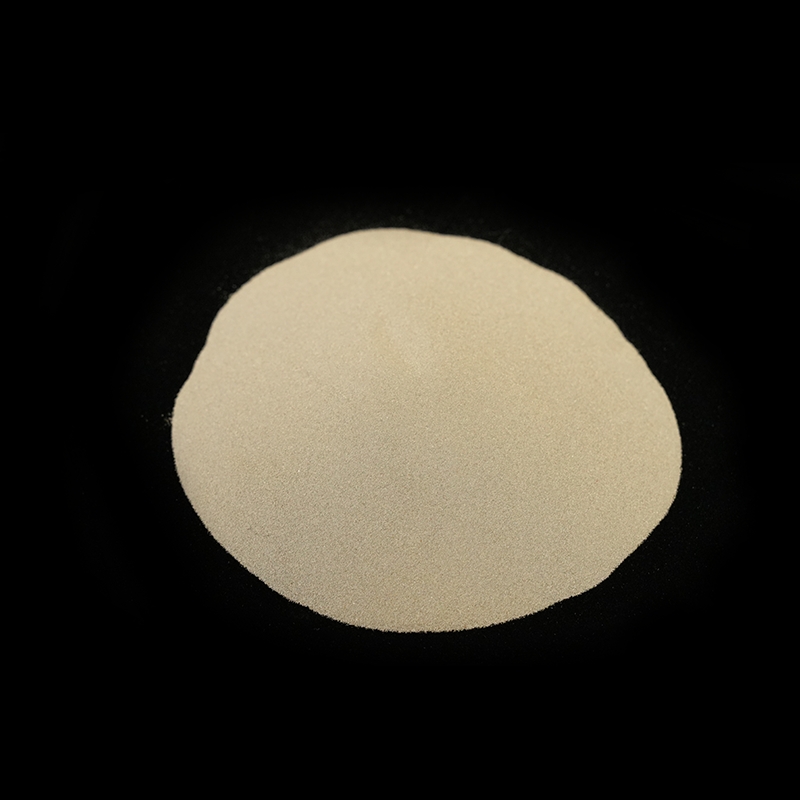 Laser Cladding Alloy Powder sa Nickel, Cobalt at Iron Suriin ang nickel-, cobalt- at iron-based na pulbos kasama ang carbide composites, na may 53–150 µm cut at hardness range, para i-shortlist ang mga marka bago magplano ng post-processing. Tingnan ang Produkto →
Muling paggamit, paghawak at kontrol sa kalidad
Mahal ang pulbos, kaya halos lahat ay gumagamit nito muli. Okay lang yan, within limits. Ang bawat cycle ay naglalantad sa materyal sa init, kahalumigmigan at paghawak, at ang bahagi ng fines ay lumalaki habang ang oxygen ay gumagapang paitaas. Ang isang mabisang diskarte ay ganito ang hitsura:
- Subaybayan ang bilang ng mga ikot ng muling paggamit bawat batch at itala ito kasama ng build.
- Muling salain pagkatapos ng bawat build at suriin ang pamamahagi laban sa orihinal na hiwa.
- Pana-panahong sukatin ang nilalaman ng oxygen sa halip na ipagpalagay na ito ay stable.
- Mag-imbak ng selyadong, tuyo at malinaw na may label - ang cross-contamination sa pagitan ng mga grade ng alloy ay mas madaling magdulot kaysa matukoy.
- Iretiro ang mga batch sa ebidensya, hindi sa ugali.
Para sa mga kritikal na bahagi, ang isang simpleng papasok na inspeksyon na gawain — chemistry, distribusyon, daloy, at isang visual check sa ilalim ng magnification — ay nakakakuha ng karamihan sa mga problema bago sila makarating sa makina.
Kapag umalis ang pulbos sa printer
Hindi lahat ng problema sa pagsusuot ay nagbibigay-katwiran sa isang bagong bahagi. Ang isang malaking roller, isang screw flight o isang pump plunger ay madalas na mas matipid na naibalik kaysa sa pinalitan, at dito ang parehong mga atomised powder ay kumikita ng kanilang panatilihin sa ibang papel. Sa pamamagitan ng laser cladding , ang isang metalurgically bonded layer ay idineposito sa isang pagod na ibabaw na may kaunting dilution at napakakaunting distortion, at ang bahagi ay babalik sa serbisyo na may mas matigas na mukha kaysa sa orihinal.
Para sa abrasive at erosive na tungkulin, ang carbide-bearing thermal spray powder ay madalas na mas mahusay na sagot, na naghahatid ng matigas, well-bonded na layer sa medyo mababang init na input.
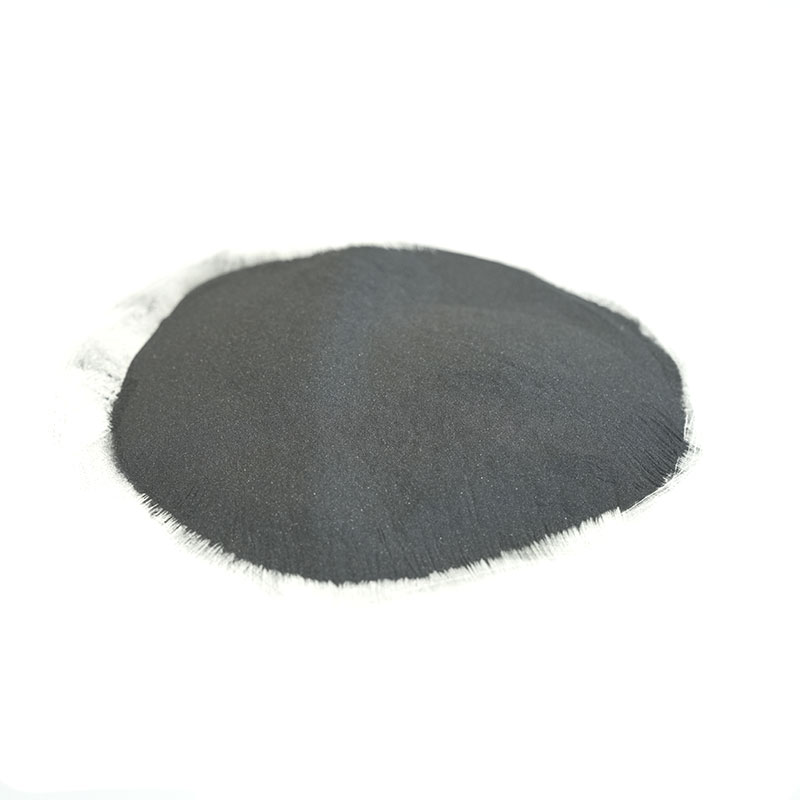 Tungsten Carbide Thermal Spray Powder para sa Abrasive Wear Ihambing ang cobalt-, nickel- at NiCr-bonded carbide grades para sa HVOF, plasma at cladding, na may naiulat na mga opsyon sa tigas, chemistry at laki ng particle. Tingnan ang Produkto →
Mga tanong na dapat itanong bago ka mag-order
- Sa aling laki ng cut inuri ang batch na ito, at ano ang hitsura ng aktwal na distribution curve?
- Ano ang sinusukat na antas ng oxygen at nitrogen, hindi ang mga karaniwang halaga?
- Aling ruta ng atomization ang ginamit, at paano inalis ang mga satellite at multa?
- Maaari bang suportahan ng supplier ang parehong pulbos at ang downstream na proseso, tulad ng cladding o pag-spray?
- Ano ang aktwal na naitala ng kanilang batch traceability?
Ang isang supplier na sumasagot sa mga ito nang walang pag-aalinlangan ay karaniwang isang supplier na nauunawaan ang materyal sa halip na itago lamang ito.
Ang mga additive na pulbos sa pagmamanupaktura ay nagbibigay ng kaunting pasensya sa yugto ng pagpili. Unawain ang pamilya, igiit ang pisikal na detalye, itugma ang hiwa sa proseso, at panatilihing mahigpit ang disiplina sa paghawak. Gawin iyon at ang makina, ang mga parameter at ang kalidad ng bahagi ay nagiging mas madaling kontrolin — at ang pulbos ay huminto sa pagiging variable na hindi mo maipaliwanag.